Atelier & prépresse
Gestion des stocks de consommables en imprimerie pour réduire
Guide opérationnel pour organiser les stocks de consommables en imprimerie : critères de choix, sept solutions, méthode pas-à-pas, procédures d'implantation et
L'essentiel
Guide opérationnel pour organiser les stocks de consommables en imprimerie : critères de choix, sept solutions, méthode pas-à-pas, procédures d'implantation et
Cette page explique, de façon opérationnelle, comment organiser la gestion des stocks de consommables en imprimerie pour réduire les ruptures et maîtriser le coût de possession. Elle donne des critères de choix, sept solutions ou politiques possibles, une méthode de décision pas-à-pas, des procédures d’implantation et un tableau récapitulatif.
Mode d’emploi : comment choisir la solution adaptée (checklist décisionnelle)
Critères retenus pour le classement
Le classement repose sur des critères directement liés à l’objectif : diminuer les ruptures et limiter le coût lié aux stocks. Chaque critère figure ci‑dessous avec sa justification et l’élément de preuve ou la métrique à exiger lors d’une évaluation.
Fiabilité d’approvisionnement — justification :
La capacité à maintenir un taux de disponibilité impacte immédiatement la production. Pour évaluer la fiabilité, demander le lead time moyen et son écart‑type : ces deux éléments servent au calcul du point de commande et du stock de sécurité (reorder point / safety stock) tels que décrits par la littérature sur ROP et safety stock.
Coût total de possession — justification :
Le coût par page, le coût de stockage et le coût des commandes urgentes forment le TCO des consommables. Exiger les composants de coût exploités par le responsable achats pour mesurer l’incidence des politiques de stock.
Simplicité d’intégration — justification :
Une solution pertinente doit pouvoir s’intégrer dans l’ERP ou dans les flux opérationnels existants. Vérifier la présence de fonctions de calcul automatique de ROP, d’alertes par seuil et la capacité à gérer multi‑emplacements.
Visibilité et automatisation — justification :
La télémétrie et la pesée permettent de réduire les erreurs humaines et d’automatiser le réapprovisionnement. Exiger la capacité à exporter données ou à déclencher commandes via API, et définir les seuils de déclenchement.
Flexibilité contractuelle — justification :
Des clauses types (supply on demand, remanufacturing, consignation) peuvent réduire les stocks tampons. Demander les SLAs de disponibilité, les modalités de reporting et les conditions de reprise.
Contraintes spécifiques — justification :
Certaines références exigent conditions de stockage (température, hygrométrie) ou ont des rendements compatibles uniquement avec certains matériels. Vérifier les consignes de conservation et la compatibilité OEM.
Pour chaque critère, indiquez la métrique à exiger : lead time moyen et σ pour les calculs ROP/safety stock ; consommation historique journalière pour dimensionner les signaux Kanban ; coûts unitaires et coûts d’urgence pour calculer le TCO.
1. Point de commande (Reorder Point + Safety Stock)
À qui elle s’adresse : ateliers avec consommation régulière et historiques.
Ce qui la distingue : méthode standard, calculable à partir des historiques de consommation et des lead times ; peut s’intégrer dans un ERP disposant des fonctions ROP et safety stock.
Limite honnête : si la demande est intermittente ou très volatile, le modèle simple peut être biaisé ; il nécessite la mesure de la variabilité (σ) de la demande et du lead time.
Indications pratiques : demander au service achats le lead time moyen et son écart‑type, la consommation journalière par référence, définir une fréquence de recalcul. Les formules de base sont celles du ROP et des méthodes de safety stock documentées dans les ressources de gestion des stocks.
2. Politique Kanban / min‑max par point de consommation
À qui elle s’adresse : ateliers multi‑postes avec flux répétés et possibilité de réassort local.
Ce qui la distingue : système visuel et simple, faible besoin IT, cadence tirée par la consommation réelle au poste.
Limite honnête : si le lead time fournisseur est long ou incertain, Kanban peut nécessiter un stock tampon initial important ; il est moins adapté aux articles à demande très irrégulière.
Mode opératoire : définir le signal K, la taille du lot de réapprovisionnement, l’emplacement de stockage et le responsable du réassort. Mettre en place un point de reprise manuel en cas de rupture du circuit Kanban.
3. Contrats gérés / Managed Print Services
À qui elle s’adresse : structures prêtes à externaliser la gestion des consommables contre un coût récurrent.
Ce qui la distingue : transfert du risque rupture vers un prestataire via SLA, reporting régulier et reprise souvent organisée.
Limite honnête : coût récurrent et dépendance au fournisseur ; attention portée aux clauses sur les rendements et les conditions de fourniture.
Ce qu’exiger du contrat : SLA de disponibilité, preuve des lead times observés, modalités de reprise et reporting détaillé.
4. Pilotage par télémétrie / capteur
À qui elle s’adresse : flottes volumineuses et sites haut‑volume où le coût d’une rupture est élevé.
Ce qui la distingue : automatisation des commandes à partir de mesures réelles (niveau, masse), meilleure précision pour la consommation par job.
Limite honnête : coût d’équipement et complexité d’intégration ; nécessité d’un plan de secours manuel en cas de panne technique.
Bonnes pratiques : prévoir une API pour l’intégration, définir des seuils de déclenchement et un mode de bascule manuel pour éviter les interruptions. Pour aller plus loin sur ce sujet, notre article Profil ICC : définition et usage en production couleur apporte un éclairage complémentaire.
5. ABC / Pareto + politique différenciée par classe
À qui elle s’adresse : ateliers avec un catalogue large de consommables.
Ce qui la distingue : concentration des ressources sur les items de haute valeur ou à forte rotation, politique simplifiée pour B/C.
Limite honnête : des articles B ou C peuvent devenir critiques en cas de changement d’usage ; nécessite une révision périodique des classes.
Mode opératoire : classer selon valeur × fréquence, définir fréquences de revue et règles distinctes par classe.
6. Stock tampon centralisé + kits de maintenance par ligne
À qui elle s’adresse : imprimeries multi‑lignes cherchant à homogénéiser disponibilité.
Ce qui la distingue : économies d’échelle, rotation optimisée (FIFO) pour consommables sensibles, kits prêts à l’emploi pour interventions.
Limite honnête : coûts logistiques internes et besoin d’un système de transferts inter‑sites efficace.
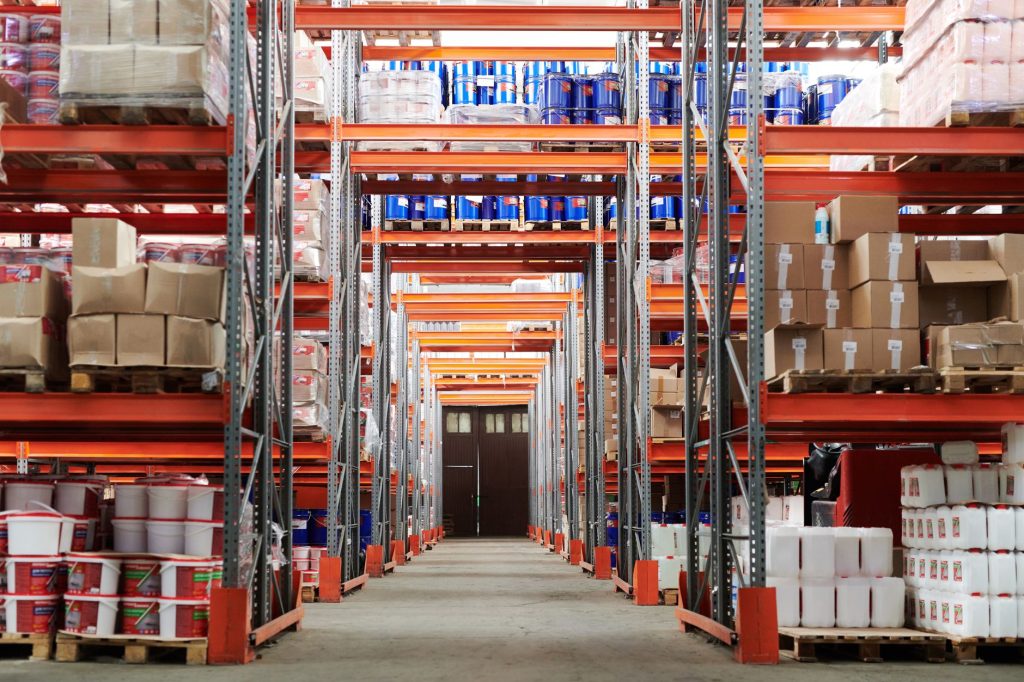
Consignes de stockage : respecter température et hygrométrie indiquées pour certains supports et pratiquer FIFO pour éléments périssables.
7. Approvisionnement à la demande via consignation / remanufacturing
À qui elle s’adresse : clients disposant de fournisseurs fiables et d’une logistique solide.
Ce qui la distingue : réduction du stock interne, optimisation du cash, possibilité de circularité via remanufacturing et retours.
Limite honnête : forte dépendance fournisseur, pénalités nécessaires en cas d’incident, inadapté aux pièces non standard.
Clauses à négocier : lead time garanti, pénalités, reporting et modalité d’emballage inversé pour reprises.
Mode d’emploi : comment choisir la solution adaptée (checklist décisionnelle)
Rassembler un échantillon de données historiques sur 30 à 90 jours : consommation par référence, lead time observé et variabilité, criticité des arrêts, coût de stockage et coûts urgents. Ces éléments servent à classer les références en ABC et à définir une politique distincte par classe.
Processus recommandé :
- Mesurer 30–90 jours de consommation historique.
- Classer les références selon ABC (valeur × fréquence).
- Pour chaque classe, choisir une politique : ROP pour A, Kanban pour B, gestion opportuniste pour C, par exemple.
- Définir SLA internes et signaux de déclenchement (ROP, thresholds Kanban, alarmes capteurs).
- Tester la politique sélectionnée pendant une période pilote de trois mois.
- Mesurer le taux de rupture et le coût total de possession avant et après pour décider d’un déploiement plus large.
Données minimales à collecter : historique consommation par référence, lead time moyen, lead time σ, coûts des commandes urgentes et capacité de stockage disponible. Prévoir une révision périodique — par exemple, après une variation de volume de 20 % ou chaque trimestre.
Mise en œuvre opérationnelle (procédures / rôles / checklists)
Procédure opérationnelle standard :
- Déclenchement : identification du signal (alerte ERP, Kanban vide, capteur seuil).
- Validation commande : responsable atelier ou approvisionnement selon montant/seuil.
- Priorisation : définir niveau d’urgence (normal, urgent, critique) et mode de traitement.
- Réception : contrôle quantité et conformité, étiquetage suivant emplacement.
- Rotation : appliquer FIFO pour consommables sensibles ; enregistrer date d’entrée.
Checklist d’implantation atelier :
- Zones de stockage identifiées et étiquetées.
- Conditions environnementales contrôlées pour références sensibles.
- Procédure d’étiquetage et de transfert inter‑site en place.
- Personne responsable du réassort nommée par shift.
KPI à suivre (avec définition et fréquence) :
- Taux de rupture (nombre de ruptures / période) — hebdomadaire/mensuel.
- Jours de stock moyen — mensuel.
- Lead time moyen — mensuel.
- Coût des commandes urgentes — mensuel.
Exigences d’outillage / intégration (ERP / IoT / scanners)
Fonctionnalités minimales ERP exigées :
- Gestion des lots et multi‑emplacements.
- Calcul automatique du ROP et du stock de sécurité.
- Alertes par seuil et export des historiques consommation.
- Capacité d’intégration API pour les fournisseurs ou dispositifs IoT.
Options à prévoir :
- Intégration des capteurs et télémétrie pour déclenchement automatique.
- Pesée palettes pour articles en vrac.
- Format d’export standardisé et SLA sur fréquence des échanges.
Critères d’acceptation technique : formats d’exports compatibles, fréquence de mise à jour adaptée aux volumes, SLA API et mécanismes de fallback manuel documentés.
Exemples de règles métier à mettre en place (templates courts)
Règle ROP : recalcul trimestriel automatique du point de commande pour toutes les références A.
Règle Kanban : système 2 bacs par poste, réappro automatique du bac vide et vérification hebdomadaire du niveau total.
Règle SLA : commande urgente traitée sous 24 heures pour les items A ; transfert inter‑site prioritaire si stock central disponible.
Gabarits : formulaires d’inventaire avec colonnes minimales — référence, device(s) concerné(s), consommation / jour historique, lead time moyen, lead time σ, point de commande calculé, stock sécurité (formule liée). Ces gabarits servent aussi lors des audits périodiques.
Theo Roche
Rédacteur — Theo Roche suit le matériel d'impression textile : imprimantes DTF, presses à chaud, films et poudres. Il compare…
Voir tous les articles de Theo Roche →