Atelier & prépresse
Optimiser gestion bobines et débits en press shop
Synchroniser dérouleur, redresseur, boucle tampon et ameneur pour stabiliser la tension, éviter à-coups et arrêts et maximiser le débit et la qualité en estampa
L'essentiel
Synchroniser dérouleur, redresseur, boucle tampon et ameneur pour stabiliser la tension, éviter à-coups et arrêts et maximiser le débit et la qualité en estampa
La gestion bobine→presse conditionne directement le débit et la régularité d’une ligne d’estampage. Ce paragraphe résume l’enjeu : la synchronisation entre dérouleur, redresseur, boucle tampon et amèneur détermine si la presse reçoit une bande régulière ou subit des à-coups et arrêts intempestifs.
Les composants essentiels d’une ligne bobine→presse
Contexte : pourquoi la gestion des bobines conditionne le débit d’une presse
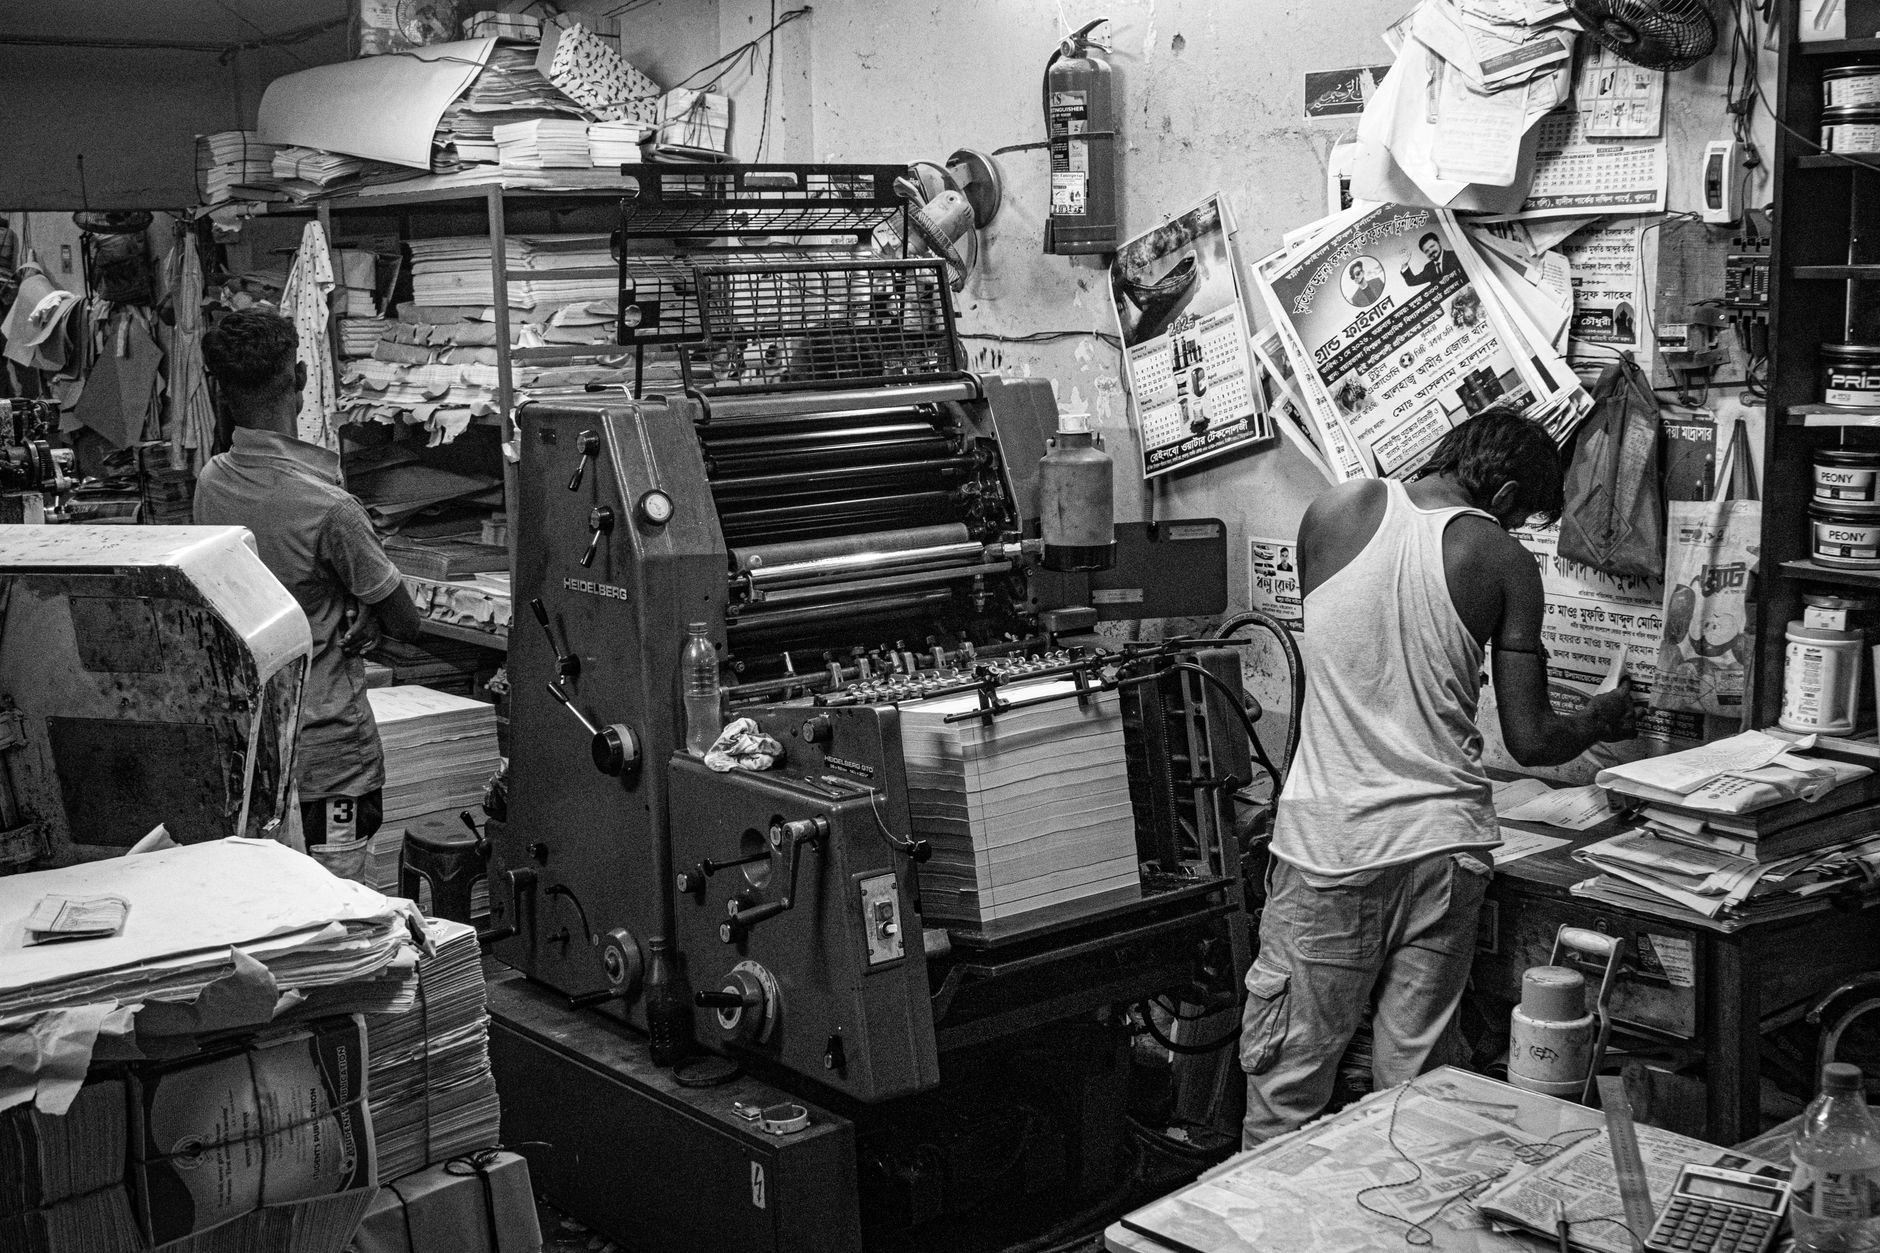
Une ligne bobine→presse se compose d’éléments en chaîne. Le dérouleur fournit la matière. Le redresseur corrige la “mémoire” de la bobine. La boucle tampon absorbe la différence entre alimentation continue et demande intermittente. L’ameneur alimente la presse par indexage.
Quand ces éléments ne sont pas appariés, la ligne crée des goulets. Par exemple, un dérouleur qui délivre sans contrôle de tension peut générer des pics de traction. Un feeder lent ne suit pas la cadence d’une presse rapide. La conséquence est simple : arrêts, glissements, défauts de repérage.
Le rôle central revient au contrôle de boucle. Le dancer ou capteur de boucle compense les écarts entre offre et demande. Il évite les à-coups et stabilise la tension au moment de l’indexation. Sans une boucle tampon correctement gérée, la bande subit des efforts variables qui nuisent à la qualité et à la cadence.
Les composants essentiels d’une ligne bobine→presse
La performance commence par le choix et la coordination des composants. Chaque maillon a une fonction précise et des contraintes propres selon le matériau et la cadence recherchée.
Dérouleur (decoiler)
Le dérouleur peut être motorisé ou passif. Pour les lignes à haut débit, un dérouleur motorisé doté d’un contrôle de vitesse et d’une gestion de tension permet d’adapter l’offre à la demande de la ligne. Le centrage de la bobine et le montage sur mandrin préviennent le désaxage et les vibrations. La sélection du dérouleur tient compte du diamètre admissible et de la masse de la bobine.
Redresseur / leveler
Le redresseur supprime la mémoire de la bobine et réduit la friction ainsi que les défauts d’entraînement. Il améliore la stabilité d’alimentation, en particulier pour les matériaux à forte élasticité ou présentant des courbures résiduelles. L’installation d’un precision leveler est recommandée lorsque des problèmes de repérage ou des défauts dimensionnels apparaissent.
Boucle tampon et capteurs
La boucle tampon assure la séparation entre alimentation continue et mouvements intermittents de la presse. Les systèmes utilisent des dancer arms ou des capteurs non-contact pour mesurer la longueur de boucle. Ces capteurs servent aussi d’interlocks de protection et déclenchent des actions correctives avant qu’un défaut de tension n’endommage la pièce ou la machine.
Feeder (ameneur)
Les amèneurs se distinguent par leur entraînement : servo ou pneumatique. Les feeders servo offrent une meilleure précision d’indexage et une cadence supérieure au pneumatic feeder, ce qui impacte la précision de coupe et le repérage. Le choix dépend des exigences de précision et de la vitesse de la presse.
Rewinder et détection fin de bobine
Les dispositifs de détection de fin de bobine et les rewinders permettent d’automatiser la gestion des changements de bobine. Leur intégration réduit les arrêts liés aux remplacements et facilite la supervision de la ligne. La présence d’un système de rewind peut signifier moins d’interventions manuelles et une transition plus fluide entre bobines.
Bonnes pratiques pour optimiser le débit et la fiabilité
L’optimisation repose sur la conception globale et la coordination des commandes. Plusieurs pratiques consistent à limiter les désalignements entre cadences machine et capacités d’alimentation.
Dimensionner la ligne pour éviter les goulets. Cela implique d’examiner la capacité d’indexage du feeder par rapport à la cadence de la presse. Une mauvaise adéquation crée un goulot d’étranglement et augmente les arrêts.
Intégrer un contrôle PLC centralisé avec interface opérateur. Le PLC coordonne décoiler, redresseur, feeder et presse. Des recettes machine par matériau et des alarmes visibles limitent le temps de réglage et facilitent le changement de série. Le recours à une IHM permet d’enregistrer des paramètres et de restaurer des réglages pour des opérations répétitives.
Mettre en place une procédure de maintenance préventive et une méthode sécurisée de changement de bobine. Les manuels d’opération et les documents de setup réduisent les incidents liés à un chargement incorrect ou à une tension mal réglée. Vérifier systématiquement le centrage et l’état des mandrins avant mise en route. Sur ce thème, vous pouvez également consulter notre article Optimiser la chaîne de pré‑presse pour gagner en temps et qualité.
Régler la tension et effectuer des essais selon l’épaisseur et le type d’acier. Les réglages sensibles à l’épaisseur et au traitement de surface influencent le ballant, les plis et la tenue au repérage. Adapter le redresseur et les guides latéraux aux caractéristiques du matériau est recommandé par les fabricants.
Cas pratiques selon situation atelier
Les actions prioritaires varient selon les contraintes d’atelier. Voici des scénarios communs et les pistes d’action recommandées.
Atelier avec feeder pneumatique et presse rapide : envisager l’upgrade vers un feeder servo ou revoir la cadence et les paliers d’indexage. Un servo améliore la précision et réduit les défauts causés par des vitesses d’indexation inadaptées.
Bobines fréquentes de petits diamètres et nombreux changements : automatiser les fonctions de rewind et de change. Standardiser les mandrins facilite le rechargement et limite le risque d’erreur au montage. L’automatisation de la détection de fin de bobine réduit les arrêts non planifiés.
Problèmes de repérage ou défauts dimensionnels : vérifier le redresseur et ajuster le réglage des rouleaux de guidage. L’absence d’un leveler adapté génère des défauts qui se répercutent sur la presse au niveau du positionnement et de la coupe.
Contrainte d’espace ou besoin de retrofitting : opter pour une intégration progressive. Commencer par un dérouleur motorisé et un contrôle de boucle minimal, puis ajouter le redresseur et améliorer l’IHM. Des solutions “custom feedline” permettent d’adapter l’équipement existant sans refonte complète.
Checklist opérationnelle à appliquer en atelier
- Vérifier le centrage de la bobine avant mise en route.
- Contrôler le bon fonctionnement du capteur de boucle et du dancer arm.
- Valider la recette PLC correspondant au matériau en cours.
- Confirmer le réglage du redresseur en fonction de l’épaisseur et du type de matériau.
- Tester l’indexage du feeder à vide pour s’assurer de la précision avant production.
- S’assurer que la détection de fin de bobine et le rewinder sont opérationnels.
- Consigner les paramètres d’alignement et de tension pour chaque référence.
Quand faire appel à un intégrateur ou changer d’équipement
Le recours à un intégrateur devient pertinent face à certaines dérives répétées. Signes d’alerte : arrêts fréquents liés à l’alimentation, détérioration récurrente de la qualité, incapacité à atteindre la cadence visée malgré réglages.
Lors d’une demande d’audit, demander un bilan centré sur le matching press–feeder : vérification des capacités d’indexage, adéquation du contrôle de tension, dimensionnement du dérouleur et proposition d’automatisation des changements de bobine. L’intégrateur doit proposer des options d’intégration progressive si un retrofit est préféré à une remise à neuf.
Sources et documentation constructeur
Documents et guides consultés pour rédiger cette page :
- DurantCo — articles techniques sur la conception de lignes de manutention de bobine et sur la réduction du downtime par rewinders (consulté 04/09/2026).
- Machine Concepts — brochure équipements auxiliaires presse (consulté 04/09/2026).
- CoilFeed — analyse sur l’apport d’un décoiler + straightener pour la stabilité d’alimentation (consulté 04/09/2026).
- CoilTech NA — pages sur les solutions custom feedlines et intégration progressive (consulté 04/09/2026).
- LJAMetal — solutions pour lignes de production d’estampage et coordination presse/feeder (consulté 04/09/2026).
- CPEC — contrôles et interfaces pour la coordination d’équipements (consulté 04/09/2026).
- MachineMatcher — guide opérationnel sur setup de décoiler, chargement de bobine et contrôle de tension (consulté 04/09/2026).
- Schuler Group — recommandations de conception et options de guidage selon matériau (consulté 04/09/2026).
- WAN-IFRA — éléments de spécification technique relatifs au diamètre admissible et à la méthode de chargement (consulté 04/09/2026).
Remarque finale : ce texte décrit des bonnes pratiques et des choix techniques généraux. La mise en œuvre opérationnelle nécessite un audit machine et la consultation des fiches techniques constructeur pour tout dimensionnement ou procédure de maintenance spécifique.
Theo Roche
Rédacteur — Theo Roche suit le matériel d'impression textile : imprimantes DTF, presses à chaud, films et poudres. Il compare…
Voir tous les articles de Theo Roche →