Atelier & prépresse
Optimiser débitage et gestion des bobines en continu
Méthodes et paramètres critiques pour réduire interruptions, stabiliser la tension du web et améliorer la qualité des rouleaux. Checklists, templates, automatis
L'essentiel
Méthodes et paramètres critiques pour réduire interruptions, stabiliser la tension du web et améliorer la qualité des rouleaux. Checklists, templates, automatis
Guide pratique pour optimiser le débitage et la gestion des bobines en production continue : méthodes, paramètres critiques, checklists et templates pour responsables de production et ingénieurs procédés.
Pourquoi optimiser le débitage et la gestion des bobines ?
- Introduction
- Pourquoi optimiser le débitage et la gestion des bobines ?
- Comprendre la machine : zones et composants
- Paramètres critiques à maîtriser (checklist)
- Réduire les temps de changement (SMED adapté)
- Organisation de la production et planification des lots
- Automatisation, capteurs et supervision
- Qualité finale et contrôle en ligne
- Cas d’équipement : options à prioriser
- Fiches pratiques / recettes (templates)
- Sécurité et bonnes pratiques opérateur
- Questions annexes (FAQ)
- Ressources et lectures recommandées
- Corrections & errata
Introduction
Ce guide s’adresse aux responsables de production, ingénieurs procédés, chefs d’atelier et acheteurs techniques sur des lignes de slitting & rewinding en film, plastique, papier et emballage. Il vise à rassembler pratiques et checklists issues de la littérature spécialisée pour réduire les interruptions, stabiliser la tension du web et améliorer la qualité des rouleaux finis. Cette page est purement éditoriale : éditeur média, pas prestataire. Le volume SEO associé à la requête est indiqué comme absent dans la fiche.
Pourquoi optimiser le débitage et la gestion des bobines ?
L’optimisation cible quatre enjeux opérationnels principaux : réduire les temps d’arrêt, améliorer la qualité du rouleau fini, maîtriser les pertes matière et limiter les risques opérationnels pour les opérateurs. Un contrôle robuste de la tension du web évite des défauts courants tels que les fronces, le telescoping ou le wrinkling. Des gains de productivité relèvent notamment de la réduction des temps de changement et de l’automatisation des opérations répétitives.
Les sources spécialisées rappellent que la coordination entre déroulage, zone de découpe et rembobinage est déterminante pour la stabilité du process. Améliorer l’interface entre ces zones diminue la manutention et les pertes, et facilite la tenue des spécifications de qualité.
Sur le plan organisationnel, la standardisation des paramètres par matériau et la formalisation des recettes machine réduisent la variabilité opérateur. La préparation en amont, inspirée du SMED, transfère des étapes hors ligne et accélère le changeover.
Comprendre la machine : zones et composants
Un slitter-rewinder comporte trois zones distinctes : unwind (déroulage), zone de process (découpe) et rewind (rembobinage). Chaque zone a des fonctions spécifiques et des points de contrôle propres.
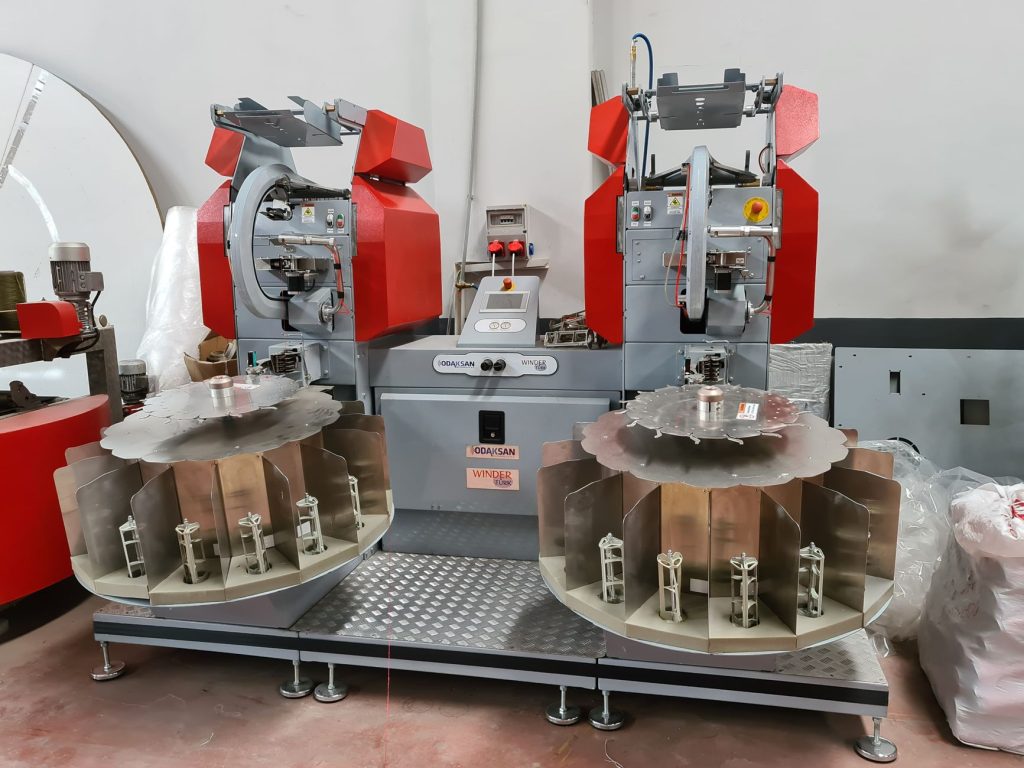
Composants clés à connaître : mandrins et chucks pour la fixation des bobines, turrets ou arbres cantilevered pour le rembobinage rapide, couteaux (razor, scissor, score) pour la découpe, systèmes de guidage du web et capteurs pour la mesure de position et de diamètre, ainsi que les commandes de tension qui supervisent la tenue du film sur toute la ligne.
La présence de dispositifs dédiés (par exemple tourelles et mandrins à changement rapide) conditionne les options d’organisation de la production et les procédures de changeover. Ces composants influencent aussi le type d’automatisation possible pour le positionnement des couteaux et des noyaux.
Paramètres critiques à maîtriser (checklist technique)
La liste ci‑dessous regroupe les paramètres à monitorer pour stabiliser production et qualité. Elle reprend les points identifiés dans la littérature spécialisée.
- Tension du web : mesurer et contrôler la tension sur les zones déroulage, découpe et rembobinage. Maintenir la tension dans une plage maîtrisée évite plis et défauts.
- Alignement et guidage : régler l’edge guide et les systèmes de centrage (laser core positioning) pour garantir un déroulement et un rembobinage concentriques.
- Vitesse de ligne : ajuster en fonction du matériau et des tolérances qualité ; surveiller la corrélation vitesse/défauts.
- Qualité du rembobinage : contrôler densité, absence de telescoping et wrinkling ; définir critères d’acceptation et points d’inspection.
- Sensors : capteurs de diamètre, capteurs de tension, capteurs de défauts de surface et d’alignement à intégrer dans le circuit de supervision.
- Recipes : documenter recettes machine par matériau (tension, vitesse, configuration couteaux, guides).
Ces éléments forment la base d’un plan de surveillance et d’un cahier des charges interne pour le pilotage quotidien.
Réduire les temps de changement (SMED adapté)
La philosophie SMED s’applique au changeover des machines de conversion. La standardisation des étapes et la préparation outillage en amont réduisent les temps non productifs.
Actions pratiques à systématiser : préparer les recettes et les pièces avant l’arrêt, constituer une liste de pièces prêtes et d’outils de rechange, définir un ordre d’opérations clair à respecter par l’équipe.
Matériel utile identifié dans la littérature : mandrins à changement rapide, tourelles permettant le chargement en deux positions et systèmes de positionnement automatique des couteaux et des noyaux. Ces solutions permettent de charger une nouvelle bobine pendant que la machine continue d’extraire le produit en cours, réduisant nettement le downtime between cycles (exemples cités indiquent des valeurs parfois décrites comme « moins de 30 secondes » pour des configurations haute productivité).
Proposer une checklist opératoire pour chaque changement : préparation des pièces, vérification des paramètres, sécurisation des zones, tests de tenue de tension avant reprise de cadence.
Organisation de la production et planification des lots
Minimiser le nombre de changements par période augmente le temps utile de production. Les approches de product wheel et de lot sequencing visent à regrouper les ordres par matériau et par largeur pour réduire les réglages.
La planification doit intégrer la gestion physique des bobines : taille, diamètre et cores doivent être cohérents avec la configuration machine. La logistique amont — préparation des bobines et des pièces de rechange — fait partie intégrante de la stratégie de réduction des temps morts.
Des travaux académiques et industriels proposent des modèles d’optimisation pour le sequencing des lots ; ces modèles servent de base à des règles locales et à des outils de planification intégrés au système MES/ERP.
Automatisation, capteurs et supervision (SCADA/MES)
Automatiser les fonctions récurrentes réduit la variabilité humaine et accélère les transitions. Fonctions souvent citées : auto knife positioning, laser core positioning, et systèmes de chargement/déchargement automatique des rouleaux finis. Pour compléter cette analyse, lisez également Fiche prépresse pour impression industrielle.
Données à tracker de manière prioritaire : alarmes liées à la tension, vitesse de ligne, diamètre réel des bobines, compteurs de temps entre fins de bobines. Ces indicateurs alimentent la supervision et permettent l’analyse des causes d’arrêt.
L’intégration avec ERP/MES facilite la traçabilité des lots et la planification. La coordination decoiler‑slitter‑rewinder, pointée par la littérature, réduit la manutention et permet des boucles de contrôle en temps réel.
Qualité finale et contrôle en ligne
Définir des critères qualité mesurables : bords nets, concentricité, absence de défauts de surface. Les contrôles peuvent combiner inspection visuelle et capteurs de défauts en ligne.
Mettre en place des procédures de vérification à chaque étape critique : après rembobinage, vérifier la densité et l’absence d’effets de telescoping ou de fronces. Documenter les critères d’acceptation et les actions correctives standardisées.
Cas d’équipement : options à prioriser selon objectif
Pour une production continue orientée productivité, prioriser des fonctionnalités qui réduisent le temps de changement et limitent la manutention : turrets, cantilevered shafts, mandrins quick‑change et systèmes d’auto positionnement des couteaux. Ces éléments, cités par des revues et notes techniques, favorisent la continuité de production.
Pour une exploitation cherchant plus de flexibilité, conserver des options de réglage manuel et des recettes détaillées permet d’adapter la ligne sans modifications matérielles lourdes.
Fiches pratiques / recettes (templates à remplir)
Modèle de fiche « recette machine » (template — laisser vide pour remplissage spécifique) :
- Nom matériau :
- Tension cible :
- Vitesse de ligne :
- Largeur de coupe :
- Type de couteau :
- Diamètre bobine acceptable :
- Core size :
- Paramètres guides/alignement :
- Points de contrôle qualité :
Ce template doit être renseigné par la cellule procédés après validation des essais et des fiches techniques constructeur.
Sécurité et bonnes pratiques opérateur (rappels)
Respecter les consignes générales de sécurité : verrouillage mécanique, équipements de protection individuelle et consignation avant toute intervention. Pour les procédures électriques ou les interventions nécessitant qualification, renvoyer au manuel et au constructeur. Ne pas réaliser de procédures détaillées de consignation électriques sur cette page.
Questions annexes (FAQ)
Quand privilégier un turret winder ? Réponse synthétique : lorsque l’objectif est de charger une nouvelle bobine pendant que la machine continue de produire, afin de réduire le downtime. Voir la documentation technique citée pour les conditions d’application.
Comment choisir la taille du core ? Réponse synthétique : la taille du core dépend de la machine et des spécifications produit ; vérifier la compatibilité constructeur et documenter la recette.
Que faire quand le rembobinage présente du telescoping ? Réponse synthétique : contrôler tension, alignement et guides ; vérifier les paramètres de recette et les dispositifs de contrôle en ligne.
Ressources et lectures recommandées
- Royal Coat — « Web Tension in Label Slitting and Rewinding: A Practical Control Guide »
- Packaging Strategies — « Keys to Ensuring Proper Slitting and Rewinding »
- Converting Quarterly — articles sur in-line vs off-line slitting & rewinding
- Converting Quarterly — collection SLITTING & REWINDING Technology
- DurantCo — « Reduce Coil Handling Downtime with Rewinders »
- Catbridge — « Maximizing Slitter Rewinder Productivity »
- Jingwei Machinery — « Productivity Tips for High-Speed Slitter Rewinder Operations »
- Bengal Group — « Rewinding and Slitting Playbook for Fast Turnarounds and Output Consistency »
- arXiv — document académique sur sequencing/lot planning
- Wikipedia — « Roll slitting »
Corrections & errata
Dernière revue : consulter la fiche source et les publications citées pour vérifications ponctuelles. Les recommandations de ce guide doivent être adaptées à la configuration machine et validées par les fiches techniques constructeur.
Theo Roche
Rédacteur — Theo Roche suit le matériel d'impression textile : imprimantes DTF, presses à chaud, films et poudres. Il compare…
Voir tous les articles de Theo Roche →